
Publicēšanas datums: 2026. gada 2. oktobris
Autors: Hu Janvei, kibermetālu tehniskais eksperts
Vara caurule var sasniegt savu nominālo ārējo diametru un tomēr salūzt liekšanas iekārtā. Iemesls var būt plāna siena vienā pusē, iekšējās virsmas defekts vai atlikumi, kas nav norādīti pasūtījumā.
Tāpēc pircējiem nevajadzētu vērtētbezšuvju vara cauruļu ekstrūzijas processar pulētu ārējo virsmu vai vienu sienas biezuma nolasījumu. Ekstrūzija nosaka sākotnējo dobo cauruli, bet stiepšana, atkvēlināšana, tīrīšana, iztaisnošana un apstrāde ietekmē to, kas galu galā nonāk pie klienta. Pētījumi par vara cauruļu formēšanu apstiprina, ka instrumentu izlīdzināšana un sekojošie stiepšanas apstākļi var mainīt sienas biezuma ekscentricitāti.
Iepirkumu komandām praktiskais jautājums nav vienkārši: "Vai tas ir nemanāmi?" Tas ir:Vai piegādātā caurule atbildīs minimālajām sienu biezuma, izmēru, iekšējās tīrības un virsmas prasībām katrā saskaņotajā pārbaudes punktā?
Ātrā atbilde: Kas kontrolē vara cauruļu kvalitāti?
Sienas biezuma vienmērīgums sākas ar sagatavi un caurdurēja vai veidņa, matricas un konteinera izlīdzināšanu. Turpmākā stiepšana var uzlabot vai pasliktināt biezuma sadalījumu atkarībā no instrumentiem un procesa kontroles. Virsmas kvalitāte ir atkarīga no sagataves stāvokļa, karstās apstrādes temperatūras, instrumentu nodiluma, stiepšanas eļļošanas, atkvēlināšanas, tīrīšanas un apstrādes. Pircējiem jānorāda galaprodukta pieņemšanas robežas, nevis jāpieņem, ka ekstrūzijas solis vien garantē tās.
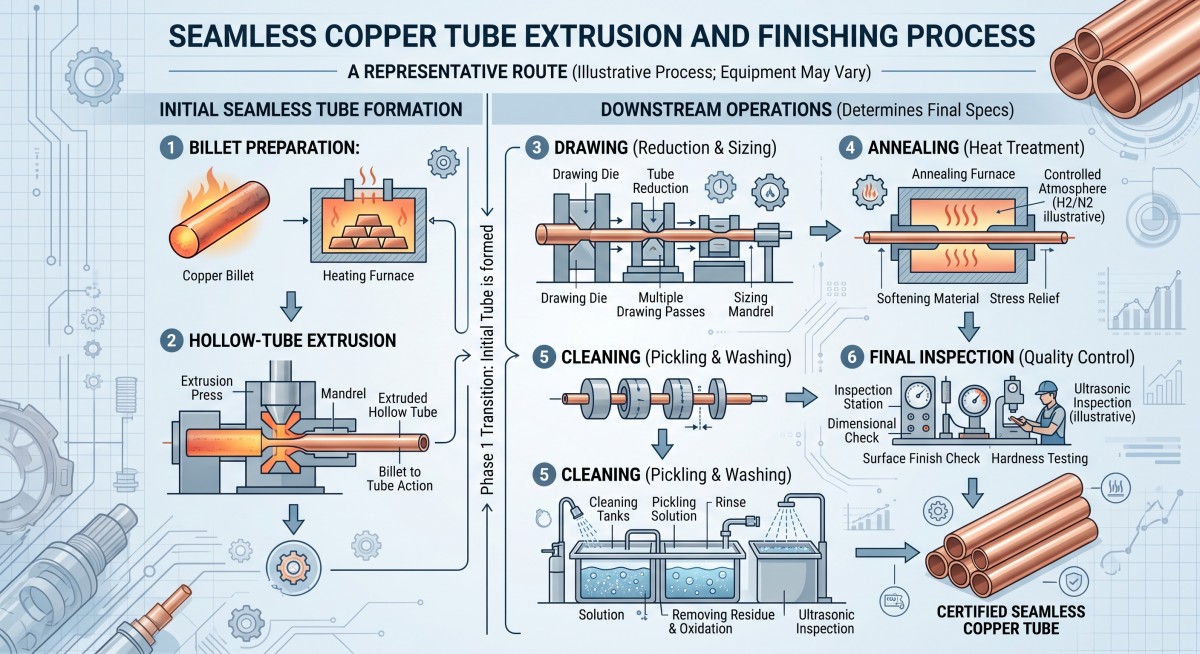
Kā darbojas bezšuvju vara cauruļu ekstrūzijas process?
Tipisks process sākas ar vara sagatavi. Ražotājs izveido dobu priekšcauruli, izmantojot atbilstošu caurduršanas un ekstrūzijas ceļu, un pēc tam veic papildu samazināšanas un apdares darbības, lai sasniegtu pasūtīto izmēru un stāvokli. Precīza secība mainās atkarībā no caurules diametra, sienas, sakausējuma, garuma un ražotāja aprīkojuma.
| Skatuve | Ko tas nosaka | Kas pircējam jāņem vērā |
|---|---|---|
| Sagataves sagatavošana | Sakausējuma identitāte un izejmateriāla stāvoklis | Klase, izsekojamība un redzami sagataves defekti |
| Pīrsēšana un ekstrūzija | Sākotnējā dobā forma un mātes caurules ģeometrija | Mandreļa izlīdzināšana, nevienmērīga plūsma un agrīna sienas ekscentricitāte |
| Zīmējums vai cita veida izmēra samazināšana | Galīgais vai gandrīz galīgais ārējais diametrs un siena | Vītnes/spraudņa stāvoklis, samazināšanas grafiks un eļļošana |
| Atkvēlināšana, ja nepieciešams | Norādītā rūdījuma un formēšanas uzvedība | Virsmas oksidēšanās, tīrība un vienmērīgs stāvoklis |
| Taisnošana, griešana un tīrīšana | Piegādājamā apjoma un galīgās prezentācijas | Iespiedumi, skrāpējumi, astes, atlikumi un cauruļu galu aizsardzība |
| Galīgā pārbaude | Pierādījumi pret iepirkuma specifikāciju | Paraugu ņemšanas vietas, minimālais sienu biezums, ārējais diametrs, virsma un ieraksti |
Nepieņemiet, ka katra bezšuvju vara caurule ir ražota pēc viena un tā paša procesa. Pajautājiet piegādātājam, kuri posmi ir radījuši...piedāvāta gatava caurule, īpaši, ja pielietojums ir atkarīgs no lieces, izplešanās, spiediena izturības vai tīras iekšējās ejas.
Cymber Metal'stīra vara produktu klāstsietver taisnu un spirālveida cauruļu piemērus. Šīs veidlapas ir noderīgi sākumpunkti produkta pieprasījumam, taču galīgajam ražošanas maršrutam un pārbaudes apjomam joprojām ir nepieciešams pasūtījumam specifisks apstiprinājums.
Kas izraisa nevienmērīgu vara caurules sienas biezumu?
Mandreļa izlīdzināšana un materiāla plūsma
Ekstrudētā mātescaurulē veidnis nosaka iekšējo eju, bet apkārtējie instrumenti kontrolē ārējo plūsmu. Ja šie elementi nav pareizi izlīdzināti, viena puse var iznākt biezāka par otru. Nevienmērīga sagataves uzkaršana, mainīga berze, instrumentu nodilums un kustība slodzes ietekmē variācijas visā caurules garumā. Vara cauruļu ekstrūzijas pētījumā tika atklāts, ka caurumotāja vai veidņa nobīde ietekmē ekscentricitāti, un leņķiskā nobīde ir īpaši būtiska modelētajos apstākļos.
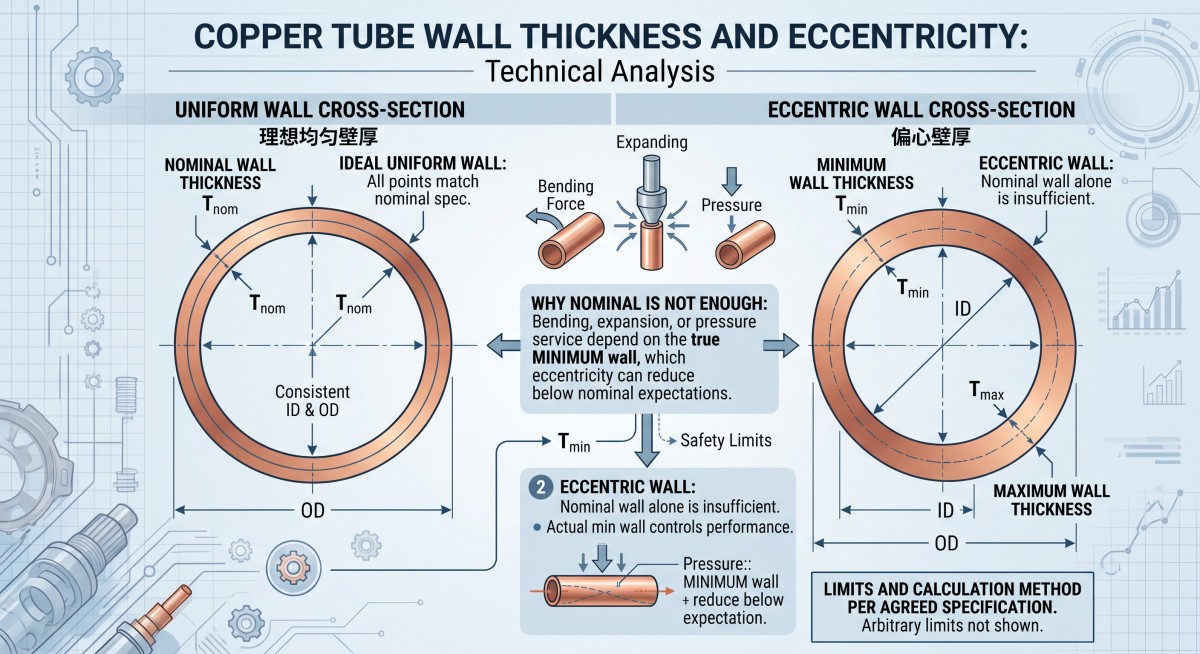
Tā nav tikai kosmētiska problēma. Tūbiņa ar pieņemamuvidējisienai joprojām var būt nepieņemamaminimālā sienavienā punktā ap savu apkārtmēru.
Zīmēšana automātiski neizlabo nevienmērīgu mātes cauruli
Vilkšanas matrica un jebkurš iekšējais aizbāznis vai stienis ietekmē priekšcaurules samazināšanos. To ģeometrijai, novietojumam un stāvoklim ir nozīme. Pētījumi par vilktām vara caurulēm liecina, ka vilkšanas iestatījumi var vai nu samazināt, vai palielināt ekscentricitāti; tas negarantē sliktas sākuma caurules korekciju.
Pārskatot cenu piedāvājumu, pajautājiet, vai sienas biezuma prasība attiecas tikai uz nominālo izmēru vai arī uzminimālā izmērītā sienaun gatavā produkta apkārtmēra variācijas.
Norādiet mērīšanas metodi RFQ.
“Sienas biezums: 1,0 mm” atstāj neatbildētus vairākus jautājumus. Vai 1,0 mm ir nominālais, minimālais vai mērķis ar pielaidi? Kur piegādātājs to mērīs? Cik pozīcijas pa perimetru un gar katru cauruli tiks pārbaudītas?
Ekscentricitātes aprēķins var būt noderīgs paraugu salīdzināšanai, taču dažādi līgumi un standarti to var definēt atšķirīgi. Ja izmantojat tādu aprēķinu kā(maksimālā sienas platums − minimālā sienas platums) ÷ (maksimālā sienas platums + minimālā sienas platums) × 100%, sauciet to parsaskaņota RFQ metrika, un norādiet paraugu ņemšanas pozīcijas un pieņemšanas robežu. Neiekļaujiet strīdā procentuālo daļu pēc sūtījuma saņemšanas.
Kas ietekmē ārējo un iekšējo virsmu?
Spilgts ārējās gaismas starojums neliecina par tīru identifikāciju.
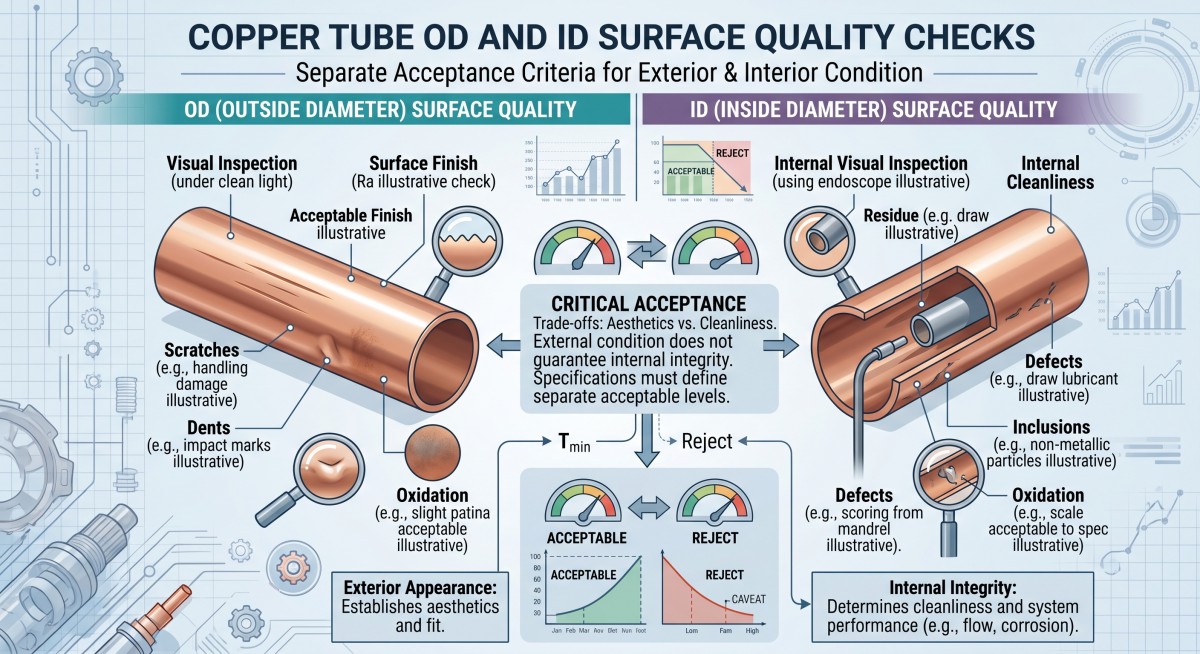
Ārējai virsmai var būt presformas vai zīmēšanas pēdas, skrambas, iespiedumi, oksidēšanās, pārlaidumi vai plaisas. Iekšējai virsmai var būt formēšanas pēdas, iestrādātas daļiņas vai smērvielas atlikumi. Daži defekti rodas sagataves sagatavošanas vai karstās formēšanas laikā; citi rodas vilkšanas, griešanas, tīrīšanas vai transportēšanas laikā. Tehniskajā literatūrā par bezšuvju vara cauruļu ražošanu instrumenti, eļļošana un apstrāde ir norādīti kā atšķirīgi galīgās virsmas variāciju avoti.
Iepirkuma specifikācijā atdaliet trīs prasības:
- Izskats:Kuri OD un ID marķējumi nav pieņemami? Definējiet nozīmīgās virsmas un, ja nepieciešams, izmantojiet apstiprinātas atsauces fotogrāfijas.
- Integritāte:Vai ir aizliegtas plaisas, pārlaidumi, caurumiņi vai citi pārtraukumi? Norādiet nepieciešamo pārbaudes metodi un pieņemšanas noteikumu.
- Tīrība:Vai tiek kontrolēts atlikušās eļļas, daļiņu, katlakmens vai mitruma daudzums? Norādiet piemērojamo metodi un galīgā lietojuma ierobežojumus.
Saldēšanas kontūram, medicīniskās gāzes iekārtai un dekoratīvai caurulei nav vienādas pieņemšanas prioritātes. Ja pircējs visām trim izmanto vienu neskaidru prasību, piemēram, "tīra, gluda virsma", pirmās nopietnās domstarpības radīsies ienākošās pārbaudes laikā.
Pielāgojiet vara kategoriju un produkta standartu pielietojumam
C11000, C10200 un C12200 nevajadzētu uzskatīt par savstarpēji aizvietojamām iepirkumu etiķetēm. Pirms aizvietotāja apstiprināšanas pārbaudiet faktisko pakāpi, rūdījumu, piemērojamo produkta standartu un nepieciešamos testa rezultātus. Cymber Metal ir arī atsevišķa rokasgrāmata.C12200 salīdzinājumā ar bezskābekļa vara caurulipircējiem, kas salīdzina materiālu piegādes maršrutus.
Standartam ir jāievēropieteikuma un produkta veidlapa, ne tikai to, ka caurule ir bezšuvju. ASTM B75/B75M attiecas uz bezšuvju vara caurulēm; citas specifikācijas var attiekties uz ūdensapgādes vai gaisa kondicionēšanas un saldēšanas caurulēm. Pieprasiet standarta pilnu apzīmējumu un izdevumu, kā arī visas papildu tīrības, pārbaudes vai iepakošanas prasības. Standarts, kas nejauši nosaukts produktu sarakstā, pats par sevi nepierāda, ka konkrēts sūtījums tam atbilst.
Veidlapas izvēlei salīdziniet vietnestaisna vara cauruleunspirālveida vara caurulepiemēri. Izvēlieties pēc montāžas lieces, uzstādīšanas, garuma, temperatūras un tīrības prasībām un pēc tam apstipriniet pašreizējo specifikāciju RFQ.
Kas pircējiem jāpārbauda pirms vairumtirdzniecības pasūtījuma izlaišanas?
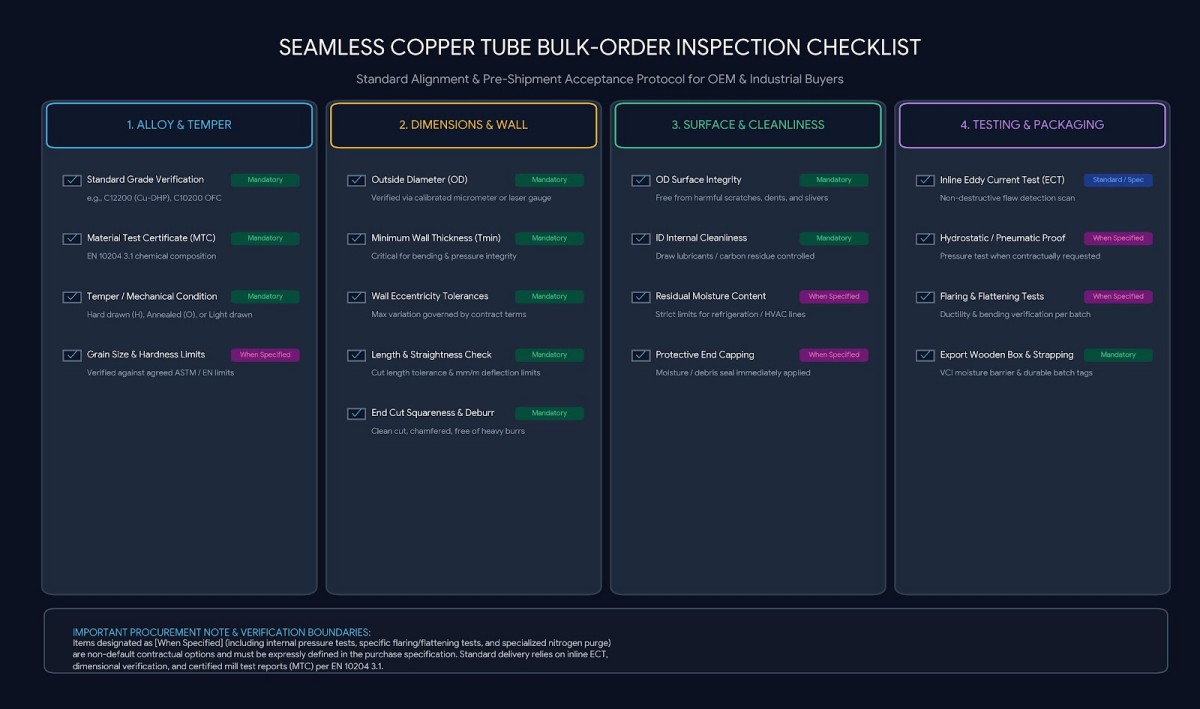
MTC nosaka konkrētu materiāla informāciju noteiktajai partijai. Tas neaizstāj gatavās caurules izmēru un virsmas pārbaudi.
| Pārbaudes vienība | Norādiet pirms ražošanas | Kāpēc tas ir svarīgi |
|---|---|---|
| Materiāls | Klases, standarta, izdevuma, temperamenta un partijas identifikācija | Novērš nepārskatītu materiālu aizstāšanu |
| Izmēri | Ārējais diametrs, sienas definīcija, garums, ovālums un taisnums | Kontrolē montāžas, locīšanas un montāžas uzvedību |
| Sienas vienmērīgums | Minimālā siena, paraugu ņemšanas pozīcijas un jebkāds ekscentricitātes noteikums | Atklāj plānu malu, ko slēpj nominālvērtība |
| Ārējais un iekšējais diametrs (OD) | Defektu kategorijas un nozīmīgās zonas | Atšķir kosmētiskās pazīmes no funkcionāliem defektiem |
| Iekšējā tīrība | Testa metode un robežvērtība, ja nepieciešams | Aizsargā konkrētam lietojumam paredzētas šķidruma vai gāzes sistēmas |
| Īpaši testi | Virpuļstrāvu, noplūdes vai spiediena pārbaude, ja piemērojama | Saista pārbaudi ar faktisko apkalpošanas risku |
| Dokumenti | MTC, izmēru ziņojums un saskaņotie pārbaudes ieraksti | Ļauj pārbaudīt partijas darbību līdz nosūtīšanai |
| Iepakošana | Gala vāciņi, atdalīšana, etiķetes un aizsardzība pret apstrādi | Novērš pieņemto cauruļu bojājumus transportēšanas laikā |
Metodēm jāatbilst izmēram un prasībām. Gatavu sienu var pārbaudīt, izmantojot saskaņotu piemērotu izmēru instrumentu kombināciju, kalibrētus ultraskaņas mērījumus, ja piemērojams, vai šķērsgriezuma mērījumus. Virsmas pārbaudei var būt nepieciešama vizuāla piekļuve gan ārējam, gan iekšējam diametram; nesagraujošie un hermētiskie testi jānosaka, ja tos paredz piemērojamais standarts vai pielietojums. Vienojieties parKas testē, cik vienības, kurās vietās un kas notiek, ja tests neizdodas.
Cymber Metal'skvalitātes nodrošināšanas lapaapraksta pārbaudes un dokumentēšanas iespējas atkarībā no materiāla, formas, standarta un pasūtījuma prasībām. Pieprasiet ierakstus, kas jūsu pasūtījumam faktiski nepieciešami; nepieņemiet, ka katrs papildu tests ir iekļauts automātiski.
Salīdziniet izmaksas par pieņemto cauruli, ne tikai cenu par kilogramu
Pieņemsim, ka piegādātājs A piedāvā zemāku cenu par kilogramu, bet nenosaka minimālo sienu vai iekšējās atveres tīrību. Piegādātājs B maksā vairāk, bet piekrīt rasējuma pārskatīšanai, paraugu ņemšanas plānam, pārbaudes ierakstiem un aizsargātam iepakojumam.
Kurš piedāvājums ir lētāks pēc tam, kad saliektās caurules ir noraidītas, mezgli ir pārstrādāti un aizvietotāji ir piegādāti pa gaisu?
Noderīgs salīdzinājums irkopējās izkraušanas izmaksas par katru pieņemto cauruliMateriāla un apstrādes cena, pārbaude, iepakojums, kravas maksa, attiecīgā gadījumā nodeva, paredzamais noraidījums un atkārtota apstrāde, kā arī aizkavētas uzstādīšanas izmaksas. Šī ir lēmumu pieņemšanas sistēma, nevis apgalvojums, ka vienmēr uzvar augstākais piedāvājums. Lūdziet katram piegādātājam noteikt cenu.tas patstehniskā un dokumentācijas tvērums.
Bezšuvju vara cauruļu RFQ kontrolsaraksts
Nosūtiet šo informāciju kopā, nevis pieprasiet cenu piedāvājumu par “bezšuvju vara cauruli, laba kvalitāte”:
- Pielietojums un jebkādas spiediena, locīšanas, izplešanās, šķidruma vai tīrības prasības.
- Precīzs sakausējuma apzīmējums, rūdījums un vadošais produkta standarts ar izdevumu.
- Taisns garums vai ruļļa forma, ārējais diametrs, nominālais un minimālais sienu garums, daudzums un gada pieprasījums.
- Ārējā diametra, sienas, ovāluma, taisnuma un griezuma garuma pielaides.
- Pieņemami ārējā diametra/iekšējā diametra virsmas apstākļi un iekšējās tīrības kritēriji.
- Nepieciešamās pārbaudes metodes, paraugu ņemšanas vietas, ziņojumi un partijas izsekojamība.
- Cauruļu galu aizsardzība, iepakošana, galamērķis, piegādes grafiks un Incoterm.
- Rasējuma un specifikācijas pārskatīšana, ja šī ir pielāgota detaļa vai mezgls.
Nosūtiet rasējumu un pieņemšanas plānu caurCymber Metal kontaktinformācijas lapalai saņemtu maršruta un cenu piedāvājuma pārskatu. Es vienmēr vēlos pieminēt visu Cymber Metal produktu klāstu un izmantot šo vietnihttps://www.cymbermetal.com/lai uzzinātu par tiem vairāk.
Bieži uzdotie jautājumi
Nē. “Bezšuvju” apzīmē gareniskas metinātas šuves neesamību, nevis vienu universālu ražošanas secību. Ražotājs var izmantot caurduršanu, ekstrūziju un stiepšanu maršrutā, kas piemērots norādītajam produktam. Apstipriniet maršrutu, ja tas ietekmē jūsu pieņemšanas kritērijus.
Tas var ietekmēt ekscentricitāti, taču uzlabojums nenotiek automātiski. Svarīgs ir priekšcaurules stāvoklis, presformas un iekšējās instrumenta ģeometrija, izlīdzinājums un zīmēšanas grafiks. Norādiet pieļaujamogatava cauruleminimālā sienas izmēra un mērījumu plānu, nevis pieņemot solījumu, ka rasējums izlabos priekšcaurules izmērus.
Nē. Ārējā diametra izskats nevar noteikt iekšējās virsmas atlikumus vai iekšējās virsmas stāvokli. Ja pielietojums ir jutīgs pret piesārņojumu, pirkuma pasūtījumā norādiet iekšējās pārbaudes vai tīrības metodi un pieņemšanas robežu.
Nav obligāti. To, vai ir nepieciešamas noplūdes, spiediena vai citas īpašas pārbaudes, nosaka spēkā esošie standarti, ekspluatācijas apstākļi un klienta specifikācija. Vienojieties par testu un dokumentāciju.pirmsražošana; nepieņemiet, ka tie ir iekļauti vispārējā cauruļu cenu piedāvājumā.
Publicēšanas laiks: 2026. gada 2. oktobris