
Publicēts: 2026. gada 7. jūnijā
Autors: Janvei Hu, Cymber Metal tehniskais eksperts
Labrīt visiem,
Janvei Hu šeit no Cymber Metal.
Pirms astoņpadsmit mēnešiem kāds ASV aizsardzības nozares darbuzņēmējs mums atveda salūzušu C17200 berilija vara atsperu komplektu no augstas vibrācijas aviācijas elektronikas moduļa. Detaļas bija paredzētas maksimālās novecošanas stāvoklī ar 1200 MPa UTS, un tām bija jāiztur 10^7 ciklus pie 450 MPa mainīga sprieguma. Tās salūza pie 2,3 × 10^6 cikliem, veidojoties klasiskām noguruma svītrām, kas sākās pie instrumentu pēdām, kas palikušas no parastās apstrādes.
Rezerves daļas, no kurām mēs ražojāmC17300Plāksne — ar tādu pašu nominālo izturību, bet ar kontrolētu svina pievienošanu apstrādājamības nodrošināšanai un rūpīgi secīgu šķīdināšanas-atkvēlināšanas + novecošanas-cietināšanas ciklu — vienā un tajā pašā testa iekārtā pārsniedza 1,4 × 10^7 ciklus. Atšķirība nebija sakausējuma kategorijā uz papīra, bet gan tajā, kā materiāls tika apstrādāts no plāksnes līdz gatavai detaļai.
2026. gadā, kad kosmosa izpildmehānismos, urbumu instrumentos, augstas uzticamības savienotājos un precīzijas aizsardzības mehānismos parādās augstas slodzes cikliskā slodze, vecākie inženieri vairs nepieņem “berilija varu” kā vispārīgu specifikāciju. Viņi pieprasa C17300, ja līdzās jāpastāv apstrādājamībai, noguruma ilgmūžībai un izmēru stabilitātei pēc novecošanas.
Kāpēc C17300 pārspēj citas berilija vara markas augsta stresa apstākļos
C17300 ir svinu saturošs augstas stiprības berilija varš (nominālais saturs 1,9 % Be, 0,4 % Pb). Svins uzlabo skaidu lūšanu un samazina instrumentu nodilumu, neupurējot serdes īpašības, kas padara berilija varu neaizstājamu augstas slodzes apstākļos:
- Maksimālā novecošanas stiepes izturība 1100–1300 MPa
- Tecēšanas robeža parasti 1000–1150 MPa
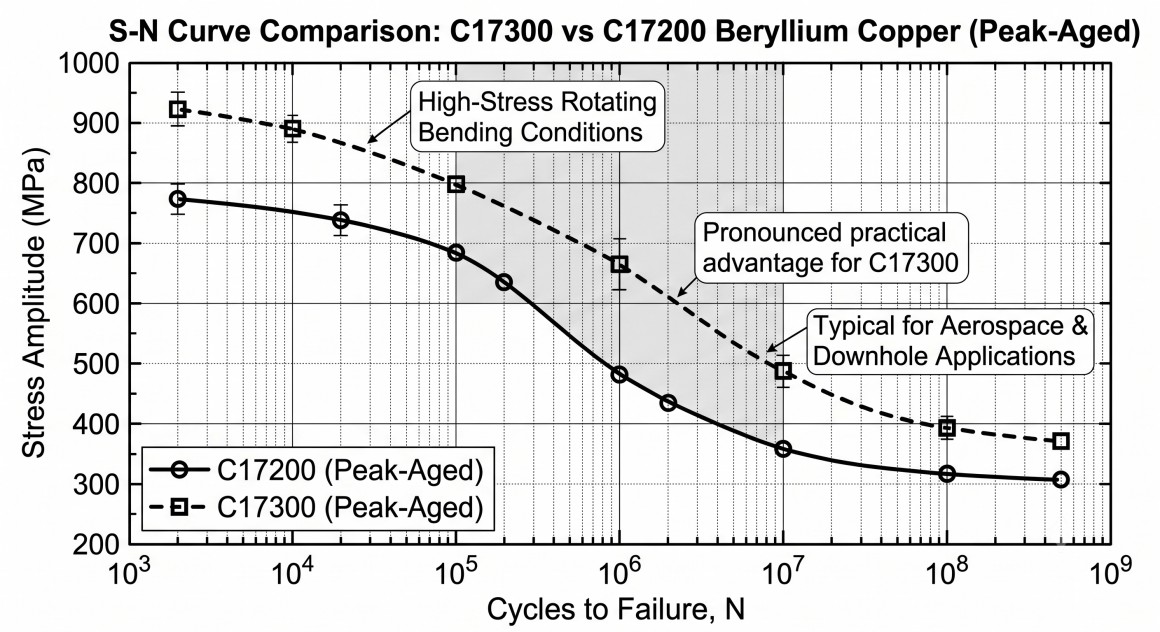
- Lieliska noguruma izturības robeža (bieži vien >450 MPa pie 10^7 rotācijas locīšanas cikliem)
- Elektrovadītspēja 22–28 % IACS maksimālā stāvoklī
- Nedzirksteļo un ir laba izturība pret koroziju jūras un rūpnieciskā vidē
Salīdzinot ar C17200, C17300 piedāvā ievērojami labāku apstrādājamību, vienlaikus saglabājot gandrīz identiskus noguruma un izturības rādītājus. Detaļām, kurām pirms galīgās novecošanas nepieciešama plaša frēzēšana, urbšana vai vītņošana, tas tieši nozīmē zemākas instrumentu izmaksas, stingrāku procesa kontroli un mazāku noraidīto detaļu skaitu.
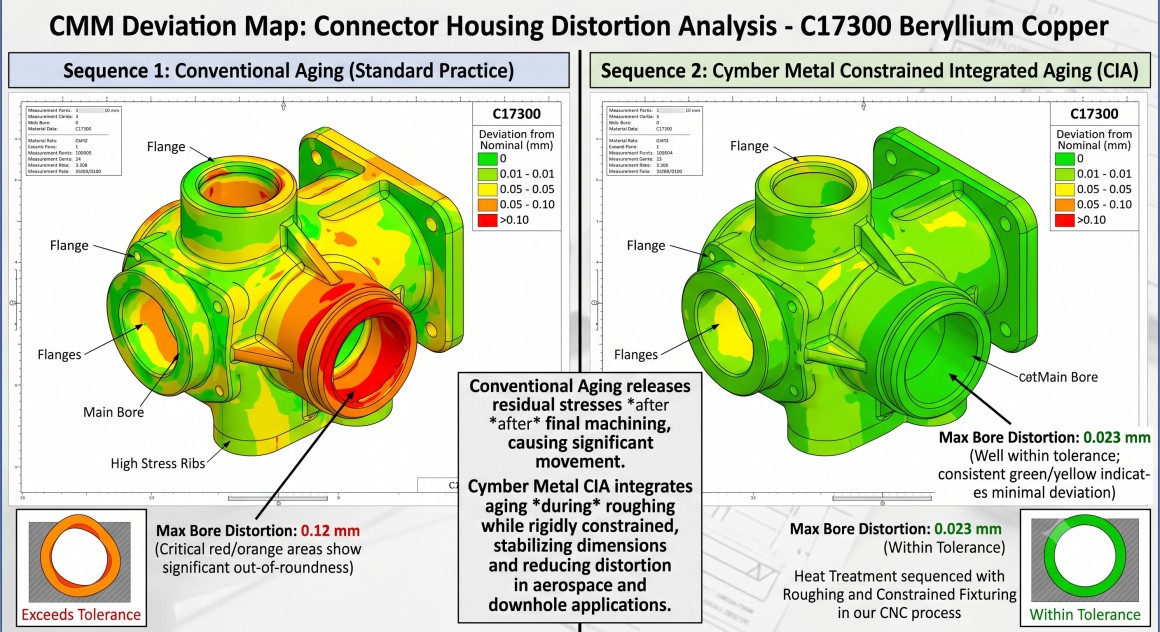
Termiskās apstrādes secība: slēptais mainīgais, kas nosaka, vai pielaides saglabājas
Berilija varš savu augstas slodzes izturību attīsta tikai pēc pienācīgas šķīdināšanas atkvēlināšanas (parasti 800–850 °C), kam seko novecošanas rūdīšana (315–330 °C 2–3 stundas). Izšķiroša ir secība, kādā jūs apstrādājat šos termiskos ciklus.
Bieži sastopami atteices režīmi, ko joprojām redzam no citiem piegādātājiem:
- Pilnīga apstrāde novecojušā stāvoklī → pārmērīgs instrumentu nodilums un virsmas bojājumu risks, kas izraisa noguruma plaisas.
- Rupja apstrāde šķīdumā atkvēlinātā stāvoklī, pēc tam novecošana bez ierobežojumiem → 0,08–0,15 mm deformācija precīzijas urbumos un plānās sekcijās.
- Pārmērīga novecošana izmēru “atgūšanai” → noguruma izturības un sprieguma korozijas uzņēmības zudums.
MūsuCYMBER CNC apstrādes darbnīcaMēs termisko apstrādi uzskatām par integrētu procesa mainīgo. Augstas slodzes C17300 komponentiem mēs parasti:
- Rupja apstrāde no plāksnes vai stieņa šķīdumā atkvēlinātā vai viegli vecinātā stāvoklī.
- Pielietot kontrolētu galīgo novecošanas rūdīšanas ciklu ar stiprinājumiem, kas ierobežo kritiskos izmērus.
- Pēc novecošanas apstrādāt kritiskās detaļas ar mašīnas apstrādi, lai sasniegtu nepieciešamo virsmas integritāti un pielaidi.
Šī pieeja parasti nodrošina ±0,02 mm precizitāti urbumos un ±0,05 mm precizitāti plānās sekcijās, vienlaikus nodrošinot pilnīgas novecošanas maksimālās mehāniskās īpašības.
C17300 precīza apstrāde: drošība, instrumenta kalpošanas laiks un virsmas integritāte
Berilija vara apstrādei ir noteikta neapspriežama drošības prasība: visām darbībām ir jākontrolē berilija putekļu daudzums gaisā zem OSHA un starptautiskajām iedarbības robežvērtībām. Mūsu darbnīca ir aprīkota ar slēgtiem apstrādes centriem, augstas efektivitātes filtrāciju un dokumentētiem apstrādes protokoliem, kas ļauj mums droši apstrādāt C17300 ražošanas apjomos.
No procesa viedokļa C17300 apstrādā tīri, ja parametri ir pareizi:
- Karbīda vai PCD instrumentu apstrāde ar ātrumu 150–300 SFM ar augstspiediena dzesēšanas šķidrumu
- Pozitīva slīpēšanas ģeometrija un asas malas, lai samazinātu malu uzkrāšanos
- Kontrolēta skaidu evakuācija, lai novērstu skaidu atkārtotu griešanu, kas var iestrēgt un radīt sprieguma palielinājumus
Mēs regulāri sasniedzam Ra ≤0,6 μm blīvējuma un saskares virsmās, kas ir kritiski svarīgi gan noguruma ilgmūžībai, gan elektriskajai veiktspējai augstas slodzes savienotājos.
Cymber Metal integrētās iespējas — materiāls + process, ne tikai krājumi
Vecākajiem inženieriem vissvarīgākais ir viens: vai gatavā detaļa atbildīs specifikācijai pēc katras termiskās un mehāniskās operācijas, nodrošinot pilnīgu izsekojamību?
Mēs atbildam uz šo jautājumu, kontrolējot visu ķēdi:
- Mūsu 3200 tonnu noliktavā ir plaši C17300 plākšņu, stieņu, slokšņu un stiepļu krājumi, un visam ir rūpnīcas sertifikāti un partijas izsekojamība.
- Iekšējās iespējas vienā kontrolētā plūsmā veikt rupjo apstrādi, ierobežotu novecošanu un apdares apstrādi
- Pilns dokumentācijas komplekts, tostarp termiskās apstrādes ieraksti, mehānisko testu rezultāti un izmēru pārskati, kas atbilst visprasīgākajām kosmosa un aizsardzības kvalitātes sistēmām
Jūs varat iepazīties ar mūsu pilno berilija vara klāstu šeit:Berilija vara izstrādājumi
Uzziniet, kā mēs C17300 plāksnes un stieņus pārvēršam noguruma ziņā kritiskās precīzās detaļās šeit:CYMBER CNC apstrādes darbnīca
Praktiskas specifikācijas vadlīnijas augstas slodzes pielietojumiem
| Prasība | Ieteicamā pieeja C17300 | Kāpēc tas ir svarīgi stresa līmeņa apkalpošanai |
|---|---|---|
| Maksimālās mehāniskās īpašības | Šķīduma atkvēlināšana + ierobežots vecums līdz maksimālajam stāvoklim | Maksimāla noguruma izturība un tecēšanas robeža |
| Izmēru stabilitāte | Rupja mašīna → ierobežots vecums → apdares mašīna | Pēc termiskās ciklēšanas notur ±0,02–0,05 mm |
| Virsmas integritāte | Ass PCD/karbīds, Ra ≤0,6 μm, spiedes atlikusī spriedze | Novērš noguruma sākšanos instrumentu pēdās |
| Drošība un atbilstība | Slēgta apstrāde ar dokumentētām berilija vadības ierīcēm | Atbilst OSHA un klientu EHS prasībām |
| Izsekojamība | Pilns MTR + termiskās apstrādes ieraksts + FAI | Atbilst AS9100/NADCAP līmeņa auditiem |
Noslēguma domas
Augstas slodzes vidē C17300 berilija varš netiek izvēlēts tā kilograma cenas dēļ. Tas tiek izvēlēts tāpēc, ka, pareizi apstrādāts no plāksnes, izmantojot precīzu apstrādi un kontrolētu novecošanu, tas nodrošina unikālu izturības, noguruma izturības, vadītspējas un izmēru stabilitātes kombināciju, kurai var līdzināties tikai daži citi materiāli.
Veiksmīgie inženieri ir tie, kas visu secību — materiāla stāvokli, termiskās apstrādes laiku, apstrādes parametrus un virsmas integritāti — uzskata par vienu integrētu procesu, nevis par virkni nodošanu starp piegādātājiem.
Cymber Metal 3200 tonnu ietilpīgā noliktava, dokumentētā CNC procesa plūsma un spēja pārvaldīt termiskās apstrādes secību un precīzu apstrādi vienā iekārtā tika izveidota tieši šiem sarežģītajiem pielietojumiem. Mēs nepiegādājam tikai berilija vara plāksnes vai stieņus. Mēs piegādājam gatavus, noguruma pārbaudei kvalificētus komponentus ar izsekojamību un procesa kontroli, kas nepieciešama vecākajiem inženieriem.
Ja jūs pašlaik specifikējat vai kvalificējat C17300 (vai apsverat to) augstas slodzes cikliskai lietošanai, nosūtiet mums savu rasējumu, sprieguma prasības un visus termiskās apstrādes vai virsmas integritātes ierobežojumus. Mēs pārskatīsim procesa ķēdi un parādīsim, kā mēs precīzi kontrolējam mainīgos lielumus, kas nosaka, vai detaļa iztur ekspluatāciju.
Sazinieties ar mums, lai saņemtu C17300 plākšņu, stieņu un precīzi apstrādātu komponentu atbalstu
Publicēšanas laiks: 2026. gada 7. jūnijs