
Publicēts: 2026. gada 11. maijā
Autors: Janvei Hu, Cymber Metal tehniskais eksperts
Labrīt visiem,
Janvei Hu šeit no Cymber Metal.
Kad inženieri precīzijas komponentu ražošanā sašaurina izvēli starp berilija varu un fosfora bronzu, izvēle parasti ir saistīta ar dažiem kritiskiem jautājumiem: Vai šī detaļa izturēs miljoniem lieces ciklu? Vai tai ir jāpārvada strāva, nepārkarstot? Vai tā var noturēt atsperes spēku termiskās slodzes apstākļos?
C17200 berilija varš un C51000/C52100 fosfora bronza ir pārbaudīti vara sakausējumi, ko izmanto savienotājos, atsperēs, buksēs un elektriskajos kontaktos. Bet tie irnesavstarpēji aizvietojami. Nepareiza izvēle bieži noved pie prototipa iterācijām, pārstrādes vai — sliktākajā gadījumā — kļūmēm uz vietas.
Uzņēmumā Cymber Metal mēs glabājam abus sakausējumus ASTM sertificētās kategorijās un katru nedēļu apstrādājam tos gatavās detaļās uz vietas. Lūk, ko patiesībā parāda reālie dati un ražošanas pieredze.
Mehāniskā izturība: kā C17200 un C51000 faktiski salīdzināmi
Stiepes un tecēšanas izturība pēc rūdīšanas
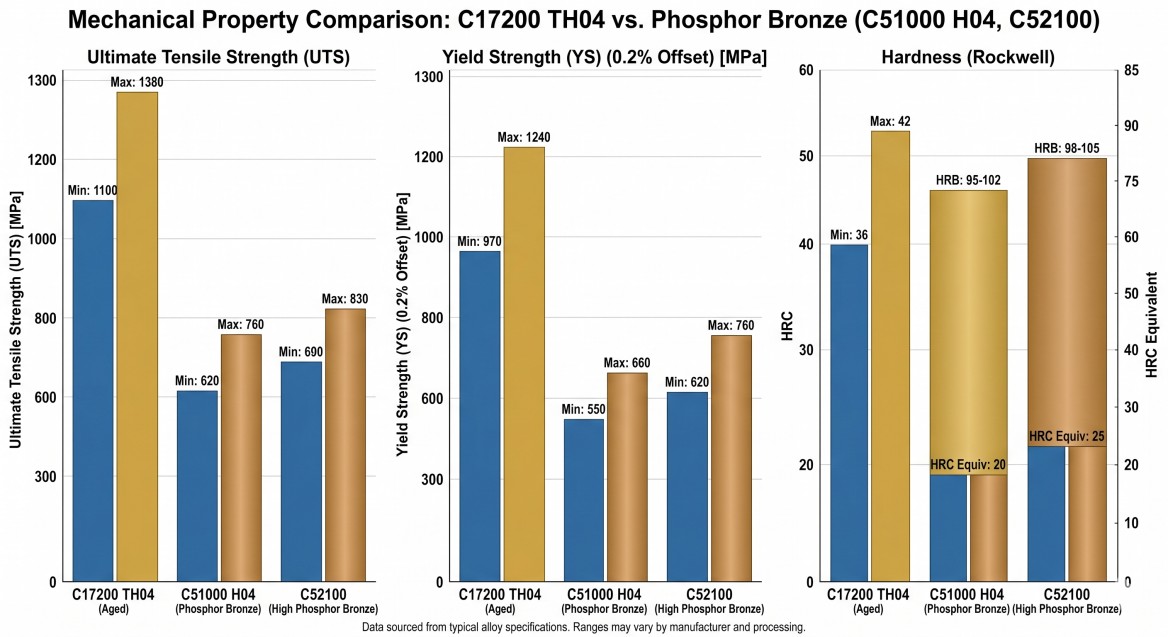
C17200 maksimālās novecošanas TH04 atlaidumā sasniedz 1240–1520 MPa UTS (aptuveni 180–220 ksi), ar tecēšanas robežu līdz 1210 MPa. C51000 H04 cietlaidībā sasniedz maksimālo stiprību 550–760 MPa. C52100 (8% alvas) sasniedz nedaudz lielāku stiprību 690–860 MPa.
Berilija varš var piegādāt1,4–2 × augstāksstiepes izturība atkarībā no salīdzināmajiem temperatūras veidiem. Praktiskais skaitlis, ar kuru jūs projektējat, ir pilnībā atkarīgs no temperatūras — frēzēts TD02 un pilnībā izturēts TH04 ir jēgpilni atšķirīgi materiāli pat ar vienu un to pašu UNS numuru.
Cietības, elastības moduļa un atsperes konstrukcijas ietekme
Elastības modulis tieši ietekmē atsperes konstrukciju. C17200 elastības modulis ir 125–131 GPa; fosforbronza — 103–117 GPa. Augstāks modulis nozīmē lielāku uzkrāto enerģiju uz vienu novirzes vienību, radot stingrāku atsperi ar tādu pašu ģeometriju.
Cietība liecina par līdzīgu stāstu: C17200 TH04 sasniedz Rokvela cietību C38–44, savukārt C51000 H04 sasniedz Rokvela cietību B70–85. Šai atstarpei ir izmērāma ietekme uz bukses nodilumizturību.
Fosforbronza nav vienkārši “vājāka” — tā ir zemākas stiprības un augstākas elastības kompromiss. C51000 atkvēlinātā stāvoklī sasniedz 40–60 % pagarinājumu, salīdzinot ar tikai 2–15 % BeCu maksimālās stiprības laikā. Ja jūsu pielietojumam ir nepieciešamas cieši veidotas ģeometrijas un mērenas mehāniskās slodzes, šī elastība kļūst par būtisko īpašību.
Noguruma ilgums un cikliskās slodzes veiktspēja
Izturības robežas un SN līknes dati
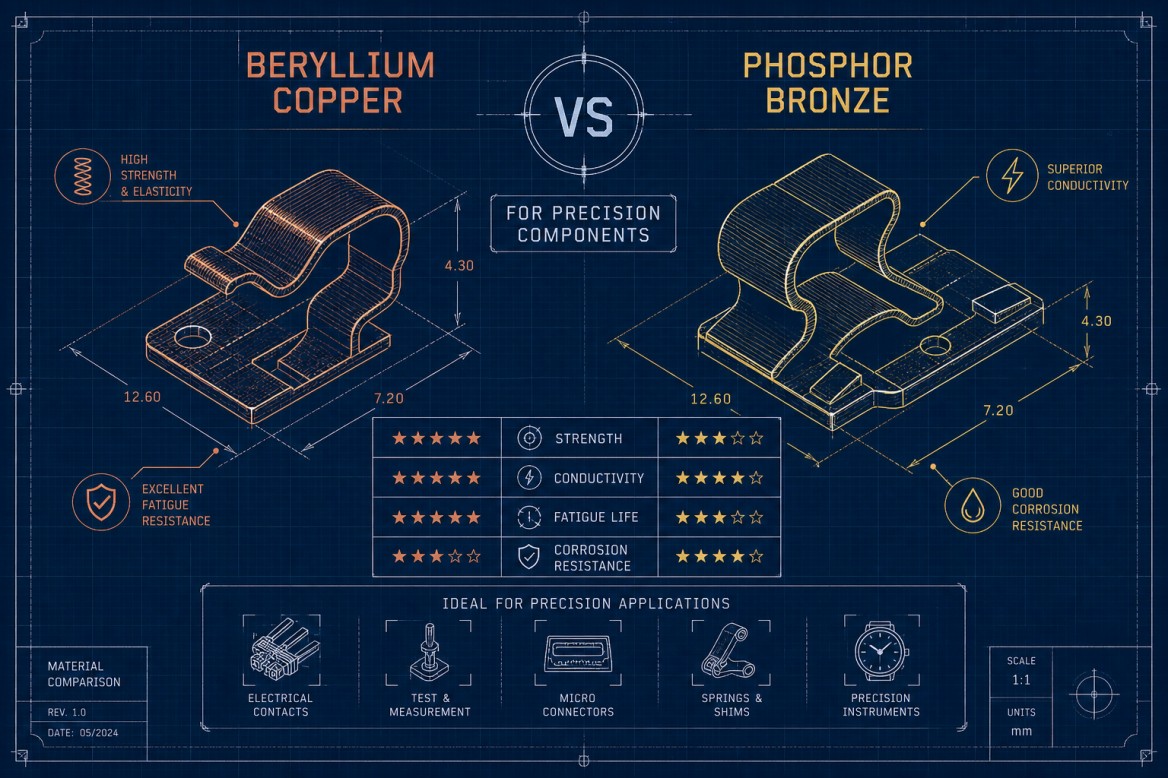
Šajā salīdzinājumā izšķirošākais skaitlis ir noguruma ilgums. Rotācijas lieces noguruma testos BeCu sakausējums 25 ir uzrādījis ievērojami ilgāku noguruma ilgmūžību nekā fosforbronza līdzvērtīgos cikliskās slodzes apstākļos — bieži vien vairākas reizes lielāku pie salīdzināmām sprieguma amplitūdām.
C17200 uzrāda izturības robežu aptuveni 442 MPa pie 10⁷ cikliem rotējošā liecē istabas temperatūrā, kas samazinās līdz aptuveni 400 MPa 350°C temperatūrā un 272 MPa 450°C temperatūrā, kur fāžu pārejas vājina graudu robežas. Fosforbronzai šajā diapazonā nav precīzi definētas izturības robežas.
SkatītASM International dati par berilija varulai iegūtu detalizētus materiāla uzvedības un noguruma datus, salīdzinot šos sakausējumus.
SN līknes slīpums nosaka jūsu projektēšanas rezervi. BeCu līkne krītas pakāpeniskāk, nodrošinot jēgpilnu noguruma kalpošanas laiku pie zemākiem spriegumiem. Fosforbronza sasniedz savu noguruma celi agrāk, kas nozīmē, ka projektēšanas spriegums ir ievērojami jāsamazina, lai sasniegtu to pašu ciklu mērķi ar 10 miljonu ciklu prasību.
Stresa relaksācijas un pavasara komplekts
Sprieguma relaksācija paplašina BeCu priekšrocības, kas pārsniedz neapstrādātus noguruma rādītājus. Ilgstošas slodzes vai termiskās cikla apstākļos fosforbronza laika gaitā zaudē atsperes spēku. BeCu saglabā savas mehāniskās īpašības virs 300 °C, kas ir kritiski svarīgi releju atsperēm, savienotāju kontaktiem atkārtotas termiskās cikla apstākļos un augstfrekvences slēdžiem, kur atsperu komplekta atteice ir reāls atteices veids, nevis tikai laboratorijas rezultāts.
Elektriskās un siltumvadītspējas salīdzinājums
IACS vērtības un kas veicina atšķirību
C17200 novecotā stāvoklī nodrošina 22–60 % IACS atkarībā no temperatūras un novecošanas cikla. C51000 fosfora bronza parasti ir no 12 līdz 20 % IACS, un reprezentatīvā vērtība ir aptuveni 15 %.
Šī sprauga ir tieši saistīta ar sakausējuma sastāvu: berilijs ar 1,8–2 % koncentrāciju izjauc vara režģi mazāk nekā alva ar 5–10 % koncentrāciju kombinācijā ar fosforu. Siltumvadītspēja atbilst tai pašai attiecībai, izmantojot Vīdemana-Franca likumu. Pamatojoties uz šīm IACS vērtībām, BeCu ir aptuveni 130–170 W/m·K, savukārt fosforbronza ir aptuveni 40–70 W/m·K.
Lai iegūtu īsu pārskatu par berilija vara vadītspēju un lietošanas norādījumus, skatiet šo materiālu kopsavilkumu:AZoM berilija vara pārskats.
Vadītspējas saskaņošana ar komponenta tipu
Kontaktiem un releju atsperēm, pa kurām plūst nozīmīga strāva, BeCu vadītspējas priekšrocība ir tieši funkcionāla. Augstāka vadītspēja nozīmē mazāku pretestību, kas pagarina kontakta kalpošanas laiku un samazina termisko spriegumu, kas paātrina nogurumu.
Buksēm un nodiluma spilventiņiem vadītspējai nav nozīmes. Filtrs ir vienkāršs: ja specifikācijā parādās strāvas pārneses spēja vai siltuma izkliede, vadītspēja ir lēmumu pieņemšanai nepieciešams mainīgais. Ja nē, izņemiet to no salīdzinājuma un ļaujiet izmaksām noteikt vadošo lomu.
Apstrādājamības, formējamības un termiskās apstrādes prasības
Termiskās apstrādes grafiki un formēšanas ierobežojumi
C17200 prasa divpakāpju termisko procesu: šķīdināšanas atkvēlināšanu 800–850 °C temperatūrā, kam seko novecošanas sacietēšana 315 °C temperatūrā 2–3 stundas, lai sasniegtu maksimālo izturību. Šis process rada papildu sarežģītību — krāsns grafiku, dzēšanas laiku un pārmērīgas novecošanas risku.
Fosforbronza savas darba īpašības iegūst tikai aukstās reducēšanas ceļā. C51000 un C52100 ir nepieciešamsnav novecošanās ciklalai nu kā.
Lai iegūtu praktisku, uz pielietojumu orientētu C17200 termiskās apstrādes atsauci, skatiet šo tehnisko rokasgrāmatu parC17200 termiskā apstrāde.
Veidošanas robežas atšķiras atkarībā no sakausējuma un rūdījuma. C17200 vislabāk ir veidot atkvēlinātā stāvoklī pirms novecošanas; liekšana pēc pilnīgas novecošanas TH04 rūdījumā rada plaisāšanas risku, īpaši ārējā rādiusā. Fosfora bronza O rūdījumā samazina lieces rādiusus līdz 0–1T; H04 rūdījumā tas palielinās līdz 4–6T C510 gadījumā un 6–8T C521 gadījumā.
Apstrādes ieteikumi un berilija drošība
Darbgalds C17200 ar karbīda instrumentiem ar ātrumu 150–350 SFM ar plūdu dzesēšanas šķidrumu. Ja vien procesa plūsma to atļauj, darbgalda iepriekšēja novecošana: atkvēlinātais materiāls ir mīkstāks, nodrošina tīrāku skaidu veidošanos un ievērojami pagarina instrumenta kalpošanas laiku.
Berilija bīstamība prasa tiešu apstrādi, nevis zemsvītras piezīmi. Berilija putekļi no BeCu apstrādes rada nopietnu ieelpošanas risku un ir atzīts kancerogēns hroniskas iedarbības līmeņos. OSHA pašreizējā pieļaujamā iedarbības robežvērtība ir 0,2 μg/m³ TWA, ar iedarbības līmeni 0,1 μg/m³. Obligāti jāizmanto vietējā nosūces ventilācija, HEPA filtrācija, inženiertehniskie apvalki un sertificētas apstrādes procedūras.
Inženieri, kas CNC apstrādes pakalpojumus uztic piegādātājam, kurš jau darbojas saskaņā ar atbilstošiem protokoliem, atbrīvo savu ražotni no drošības prasību ievērošanas sloga. Cymber Metal CNC apstrādes darbības ir veidotas, balstoties uz šīm prasībām.
Lai uzzinātu vairāk par normatīvajām prasībām un OSHA berilija standartu, pārskatiet šo nozares kopsavilkumu:OSHA berilija standarta vadlīnijas.
Izmaksas, izpildes laiks un piegādes avoti 2026. gadā
BeCu ir ievērojami dārgāks par fosforbronzu — aptuveni par 25–40 % dārgāks —, ko nosaka berilija izejvielu koncentrācija un apstrādes regulējošās izmaksas. Fosforbronzas izejvielu izmaksas ir ievērojami pieaugušas laikā no 2025. līdz 2026. gadam, un paredzams, ka augstās vara un alvas cenas saglabāsies. BeCu piegāde ir ierobežotāka, un piegādes termiņi ir ieilguši, jo autobūves, kosmosa un aizsardzības nozares pieprasījums konkurē par tām pašām sertificētajām krājumiem.
Mazām un vidējām ražošanas partijām iepirkumu sarežģītība rada slēptās izmaksas. Sertificētu C17200 vai C51000 sloksnes iegāde un atsevišķa CNC apstrādes piegādātāja kvalificēšana rada koordinācijas izmaksas, papildu kvalitātes kontroles punktus un lēnākus inženiertehnisko izmaiņu ciklus.
Uzņēmumā Cymber Metal mēs glabājam abus sakausējumus ASTM/AMS sertificētās kategorijās un ražojam gatavus precīzijas komponentus uz vietas vienuviet. Jūs varat iepazīties ar mūsu pilno klāstuberilija varšdiapazons šeit:Berilija vara izstrādājumiun mūsufosfora bronza un bronzas sakausējumiiespējas šeit:Fosfora bronza.
Berilija varš pret fosfora bronzu — praktiska lēmumu pieņemšanas sistēma
Lēmumu par sakausējumu ietekmē trīs jautājumi:
- Kāda cikliskā sprieguma un noguruma izturība ir nepieciešama komponentam?
- Vai komponents vada strāvu vai tam ir nepieciešama termiskā vadība?
- Kāda ir kopējā izmaksu pielaide, ieskaitot apstrādes un atbilstības izmaksas?
| Lietojumprogrammas veids | Ieteicamais sakausējums | Galvenais iemesls |
|---|---|---|
| Releju atsperes, augsta cikla momentānie kontakti | C17200 | Atsperes komplekta atteice temperatūrā ir dominējošais atteices veids |
| Precīzijas savienotāji sarežģītā termiskā vidē | C17200 | Noguruma ilgums un vadītspēja ir ļoti svarīgi |
| Gultņu bukses un vilces paplāksnes | C51000 / C52100 | Nogurums un vadītspēja nav ierobežojoši; izmaksas un formējamība dod priekšroku fosforbronzai |
| Zemākas frekvences atsperes kontakti | C51000 / C52100 | Ciklu skaits fosforbronzas iespēju robežās |
| Vidējas slodzes savienotāja kontakti | Vai nu (pēc analīzes) | Atkarīgs no ciklu skaita un pašreizējās slodzes |
Divi visizplatītākie nepareizie spriedumi ir pretējos virzienos: fosfora bronzas norādīšana augsta cikla atsperei un tās priekšlaicīga sabojāšanās vērošana vai C17200 norādīšana buksei bez vadītspējas vai noguruma prasībām un 40 % piemaksas maksāšana par nulles veiktspējas pieaugumu.
Bieži uzdotie jautājumi
Vai berilija varš ir stiprāks par fosfora bronzu?Jā, ievērojami. C17200 maksimālās izturības TH04 tēraudā sasniedz 1240–1520 MPa UTS, salīdzinot ar 550–760 MPa C51000 tēraudam H04 tēraudā — aptuveni 1,4–2 × vairāk atkarībā no salīdzinātajiem rūdījumiem. Fosforbronza kompensē ar lielāku elastību (40–60 % pagarinājums salīdzinājumā ar 2–15 % BeCu maksimālās izturības laikā), padarot to labāku pielietojumu vietās, kur nepieciešama blīva formēšana.
Kuram sakausējumam ir labāka noguruma izturība augsta cikla atsperu pielietojumiem?Berilija varš. C17200 uzrāda izturības robežu aptuveni 442 MPa pie 10⁷ rotācijas lieces cikliem istabas temperatūrā. Fosforbronzai nav precīzi definētas izturības robežas pie līdzvērtīgiem sprieguma līmeņiem.
Vai fosforbronzu ir droši apstrādāt bez īpašiem piesardzības pasākumiem?Jā. Fosforbronza standarta apstrādē nerada būtisku ieelpošanas risku. Berilija vara apstrādei nepieciešama stingra kontrole (OSHA PEL 0,2 μg/m³ TWA). BeCu apstrādes uzticēšana sertificētam piegādātājam atbrīvo jūsu ražotni no šī atbilstības sloga.
Kad fosforbronza ir jēgpilnāka nekā berilija varš?Lietojumiem bez augstām noguruma prasībām vai strāvas pārneses specifikācijām — buksēm, vilces paplāksnēm, formētiem kronšteiniem, zemfrekvences atsperu kontaktiem — fosforbronza parasti nodrošina atbilstošu veiktspēju ar 25–40 % zemākām materiāla izmaksām, un nav nepieciešams termiskās apstrādes cikls.
Vai es varu iegūt abus sakausējumus, kas apstrādāti gatavās detaļās, no viena piegādātāja?Jā. Cymber Metal uzglabā C17200 un C51000/C52100 ASTM/AMS sertificētās markas un ražo gatavus precīzijas komponentus uz vietas. Viens piegādātājs gan materiāliem, gan apstrādei samazina kvalifikācijas izmaksas un paātrina inženiertehnisko izmaiņu ciklus.
Noslēguma domas
Izvēle starp berilija varu un fosfora bronzu precīzijas komponentiem ir atkarīga no trim savstarpēji saistītiem mainīgajiem: noguruma kalpošanas laika, vadītspējas prasībām un kopējām ekspluatācijas izmaksām. BeCu ir līderis izturības, noguruma kalpošanas laika un vadītspējas ziņā. Fosfora bronza ir līdere izmaksu, formējamības un procesa vienkāršības ziņā.
Pirms metāla griešanas pareizi sagatvo sakausējumu. Iepriekš minētie skaitļi sniedz pamatu šim lēmumam.
Uzņēmumā Cymber Metal mēs piedāvājam abus sakausējumus pārbaudītās noliktavās un apstrādājam tos gatavās detaļās, neprasot otru piegādātāju. Pareiza materiāla izvēle šajā posmā sniedz lielāku vērtību nekā jebkura izmaksu optimizācija tālākā procesā.
Vai esat gatavs pārskatīt savu zīmējumu? Nosūtiet to — mēs sniegsim jums tiešus, praktiskus padomus par pareizo sakausējumu, reālistiskām pielaidēm un skaidru laika grafiku.
Sazinieties ar mums, lai saņemtu atbalstu precīzijas vara sakausējuma komponentiem
Publicēšanas laiks: 2026. gada 11. maijs